België
 France
 Deutschland
%20--%3e%3csvg%20version='1.1'%20id='Layer_1'%20xmlns='http://www.w3.org/2000/svg'%20xmlns:xlink='http://www.w3.org/1999/xlink'%20x='0px'%20y='0px'%20viewBox='0%200%20800%20800'%20style='enable-background:new%200%200%20800%20800;'%20xml:space='preserve'%3e%3cstyle%20type='text/css'%3e%20.st0{fill:%23118DBF;}%20.st1{fill:%239EE855;}%20.st2{opacity:0.2;enable-background:new%20;}%20%3c/style%3e%3cpath%20class='st0'%20d='M215.8,445.7c0,0.2,0.1,0.3,0.1,0.5c4,16.7,7.2,41.6,3.4,74c-4,34.7,11.6,68.7,40.2,88.6l39,27.2%20c0,0-13.4,102.4,23.8,156.4v0C138.6,756.3,0,594.3,0,400c0-113.2,47-215.3,122.5-288.1c-29.8,59.9-60,152.3-17.4,229.8%20c19.5,35.4,50.3,58.4,84.4,73.2C202.6,420.5,212.4,431.9,215.8,445.7z'/%3e%3cpath%20class='st0'%20d='M400,0c87.2,0,167.8,27.9,233.6,75.3c0,0-34.4,52.8-33,105.5c0.3,12.6,10.2,22.9,22.7,24.2%20c0.9,0.1,1.8,0.1,2.7,0.1c9.6,0,18.4-5.4,22.7-14.2c9.2-18.5,33.5-40.8,94.7,3.7l0,0c4.6,7.6,8.9,15.4,12.9,23.3%20c0,0-21.4,4.8-50,1.3c-7.9-1-16,0.9-22.5,5.6c-4.5,3.3-9.7,7.9-15.5,13.7c-29.2,29.4-34,90.4-34,90.4c-0.6,12.7,0,26.8,2,42.4%20c4.6,34.6,36.3,59,70.8,53.9c0.5-0.1,1-0.1,1.5-0.2c24.9-3.9,47.6,14.9,49.1,40.1c1.3,22.7,6.1,48.4,18.9,70.1h0%20C721.1,689.6,573.4,800,400,800c-26.6,0-52.5-2.6-77.7-7.5v0c0,0,11.2-10.5,40.8-41.2l62.2-66c18-19.7,35.9-40.1,51.5-59.1%20c27.7-33.8,18.9-84.4-18.4-107.1c-34.9-21.2-76-48.5-102.5-73.9c-13.3-12.8-31.6-18.9-50-16.9c-23.6,2.5-56.9,7.7-90,18%20c5.7-56.3-91.9-106.6-66.7-150.8c13.7-24,36.6-24.4,54.8-19.8c14.4,3.7,29.6-1.6,39-13.2c22.2-27.4,70.7-53.1,106.2-69.3%20c23.2-10.6,30.7-39.9,15.5-60.4C317.8,69.9,251.5,28.5,251.5,28.5C297.4,10.1,347.5,0,400,0z%20M416.3,129.3l48.4-63.1%20c0,0-21-18.9-96.7-25.2C352.8,39.7,410,80.9,416.3,129.3z'/%3e%3cpath%20class='st1'%20d='M743.4,194.7L743.4,194.7c-61.2-44.5-85.5-22.2-94.7-3.7c-4.3,8.7-13.2,14.2-22.7,14.2c-0.9,0-1.8-0.1-2.7-0.1%20c-12.6-1.3-22.4-11.6-22.7-24.2c-1.4-52.7,33-105.5,33-105.5C677.8,107.1,715.2,147.8,743.4,194.7z'/%3e%3cpath%20class='st1'%20d='M800,400c0,47.5-8.3,93-23.4,135.3h0c-12.8-21.7-17.6-47.4-18.9-70.1c-1.4-25.1-24.2-43.9-49.1-40.1%20c-0.5,0.1-1,0.1-1.5,0.2c-34.5,5-66.2-19.3-70.8-53.9c-2-15.6-2.6-29.6-2-42.4c0,0,4.8-61.1,34-90.4c5.8-5.8,11-10.5,15.5-13.7%20c6.5-4.7,14.5-6.6,22.5-5.6c28.6,3.5,50-1.3,50-1.3C784.2,272.6,800,334.4,800,400z'/%3e%3cpath%20class='st1'%20d='M464.7,66.2l-48.4,63.1C410,80.9,352.8,39.7,367.9,41C443.6,47.3,464.7,66.2,464.7,66.2z'/%3e%3cpath%20class='st1'%20d='M364.7,132.8c15.3,20.5,7.8,49.8-15.5,60.4c-35.5,16.2-84,41.9-106.2,69.3c-9.4,11.6-24.5,16.8-39,13.2%20c-18.1-4.6-41.1-4.2-54.8,19.8c-25.2,44.2,72.3,94.5,66.7,150.8c0-0.2-0.1-0.3-0.1-0.5c-3.4-13.8-13.2-25.2-26.3-30.9%20c-34.2-14.8-64.9-37.7-84.4-73.2c-42.6-77.4-12.3-169.9,17.4-229.8c36.9-35.6,80.6-64.1,129-83.4C251.5,28.5,317.8,69.9,364.7,132.8%20z'/%3e%3cpath%20class='st1'%20d='M458.3,519.1c37.4,22.7,46.1,73.2,18.4,107.1c-15.6,19-33.5,39.4-51.5,59.1l-62.2,66%20c-29.5,30.7-40.8,41.2-40.8,41.2c-37.2-53.9-23.8-156.4-23.8-156.4l-39-27.2c-28.6-20-44.2-54-40.2-88.6c3.8-32.4,0.6-57.3-3.4-74%20c33.1-10.3,66.4-15.4,90-18c18.3-2,36.7,4.1,50,16.9C382.3,470.6,423.5,497.9,458.3,519.1z'/%3e%3cpath%20class='st2'%20d='M400,0c12.2,0,24.3,0.5,36.2,1.6C232.3,20,72.5,191.3,72.5,400c0,208.7,159.8,380.1,363.8,398.4%20c-11.9,1.1-24.1,1.6-36.3,1.6C179.1,800,0,620.9,0,400S179.1,0,400,0z'/%3e%3c/svg%3e) International

Ik krijg regelmatig een mail van iemand die tegen een probleem aanloopt met een 3D print. De print laat los van het bed, er komen dunne draadjes tussen de onderdelen, of er komt ineens nauwelijks nog filament uit de nozzle. Goed nieuws: in bijna alle gevallen is het met een paar gerichte aanpassingen op te lossen. En het ligt zelden aan het filament zelf, maar veel vaker aan een vettig bed, vochtig filament of een instelling die net niet klopt.
3D printers zijn de afgelopen jaren een stuk slimmer geworden. Een Bambu Lab, Prusa MK4 of Creality K1 levelt zijn bed zelf en kalibreert veel instellingen automatisch. Toch komen dezelfde problemen nog steeds voor. In dit artikel zet ik de meest voorkomende op een rij, met de oorzaak en wat je eraan doet.
Snel overzicht: welk probleem heb jij?
| Probleem | Meest waarschijnlijke oorzaak | Probeer eerst |
|---|---|---|
| Eerste laag hecht niet, print laat los | Vet op het bed of nozzle te hoog | Bed schoonmaken met isopropanol, Z-offset verlagen |
| Print zit te vast op het bed | PETG op een gladde PEI-plaat | Scheidingslaag van lijmstift of hechtspray |
| Hoeken buigen omhoog (warping) | Materiaal krimpt tijdens afkoelen | Brim, geen tocht, behuizing voor ABS en ASA |
| Dunne draadjes (stringing) | Vochtig filament of te hoge temperatuur | Filament drogen, 5 °C lager printen |
| Gaten of dunne wanden | Te weinig filament (onderextrusie) | Nozzle controleren, lager printtempo |
| Er komt niets uit de nozzle | Verstopte nozzle of heat creep | Cold pull, ventilator hotend controleren |
| Lagen verschoven | Riem, obstakel of te hoge snelheid | Riemen en assen controleren |
| Onderste lagen lopen uit (olifantenpoot) | Eerste laag te veel aangedrukt | Z-offset iets hoger, bed iets koeler |
| Slordige overhangs | Te weinig koeling of support | Koeling omhoog, support of andere oriëntatie |
| Knetteren, bubbels, ruw oppervlak | Vochtig filament | Filament drogen en droog bewaren |
Eerst de basis: drie dingen die de meeste problemen voorkomen
1. Een schoon, vetvrij printbed
Ik kan het niet vaak genoeg zeggen: filament hecht niet op vet. Een vingerafdruk is al genoeg om een eerste laag te laten mislukken. Pak de printplaat daarom aan de randen vast en neem hem voor het printen af met een pluisvrij doekje en isopropanol (IPA). Een getextureerde PEI-plaat kun je af en toe ook afwassen met warm water en een druppel afwasmiddel. Spoel goed na en droog hem af voordat je hem terugplaatst.
2. Droog filament
PLA, PETG, PCTG en vooral nylon en TPU nemen vocht op uit de lucht. Vochtig filament knettert tijdens het printen, trekt meer draden en geeft een ruw of zwak resultaat. Bewaar spoelen die je niet gebruikt daarom afgesloten, met silica gel korrels erbij. Heeft een spoel lang open gelegen, droog hem dan in een filamentdroger of oven op de temperatuur die de fabrikant aangeeft.
3. De juiste instellingen voor jouw filament
Gebruik in je slicer, zoals Bambu Studio, OrcaSlicer, PrusaSlicer of Cura, een filamentprofiel dat past bij het materiaal. Houd de temperaturen op de spoel aan als uitgangspunt. Heeft je printer een kalibratie voor flow of pressure advance, laat die dan voor een nieuwe filamentsoort één keer draaien. Dat scheelt veel gepuzzel.
De eerste laag hecht niet, of de print laat los van het bed
Dit is het probleem waar ik de meeste vragen over krijg, en de eerste laag is ook het belangrijkste deel van elke print. De oorzaak is bijna altijd een van deze:
- Vet of stof op het bed. Maak het bed schoon zoals hierboven beschreven.
- De nozzle staat te hoog. Het filament wordt dan als een los rolletje neergelegd in plaats van licht aangedrukt. Verlaag de Z-offset in kleine stapjes (0,02 mm). Bij veel printers kan dat zelfs tijdens het printen van de eerste laag.
- Het bed is te koud. Controleer de aanbevolen bedtemperatuur op de spoel. Voor PLA is dat meestal tussen 50 en 60 °C, voor PETG en PCTG een stuk hoger.
- Te weinig contactoppervlak. Kleine of hoge, smalle onderdelen hebben weinig grip. Zet in je slicer een brim aan: een dunne rand rondom de print die je er na afloop afhaalt.
- Te snel. Print de eerste laag rustig; de meeste slicers doen dat standaard al.
Hecht het daarna nog steeds niet goed, dan helpt een dun laagje 3DLAC hechtspray of Magigoo lijmstift. Tijdens het printen hecht je werkstuk extra goed, en als het bed afkoelt, laat hij weer makkelijk los.
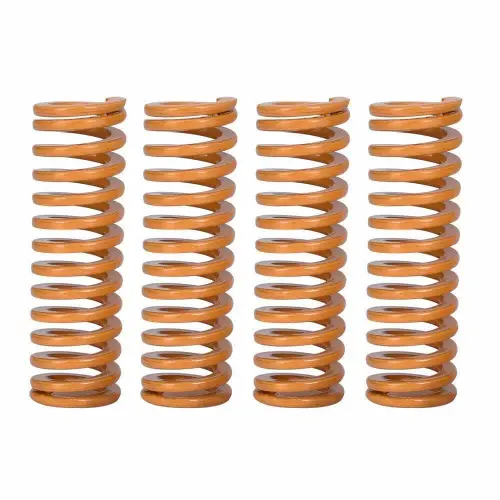
Heb je een oudere printer zonder automatische bed leveling? Level het bed dan met een vel printerpapier: de nozzle moet het papier net licht raken, zodat je het nog met een beetje weerstand kunt bewegen. Ga een paar keer alle hoeken rond met kleine aanpassingen. Stevigere gele bedveren zorgen ervoor dat het bed zijn afstelling langer vasthoudt.
De print zit juist te vast
Het omgekeerde komt ook voor, vooral met PETG en PCTG op een gladde PEI-plaat. Die kunnen zo goed hechten dat ze bij het loshalen een stukje van de plaat meenemen. Gebruik daarom een scheidingslaag van lijmstift of hechtspray, en laat het bed helemaal afkoelen voordat je de print eraf haalt. Met een verende plaat buig je de print er daarna eenvoudig af. Gebruik liever geen scherpe spatels: elk krasje zie je terug in je volgende eerste laag.
De hoeken buigen omhoog (warping)
Plastic krimpt als het afkoelt. Koelen de onderste lagen sneller af dan de rest, dan trekken de hoeken omhoog. Bij PLA komt dat weinig voor, bij ABS, ASA en nylon juist veel. Zo voorkom je het:
- Print ABS en ASA in een gesloten printer of behuizing, en houd de klep dicht.
- Voorkom tocht: geen open raam, ventilator of airco in de buurt van de printer.
- Gebruik een brim, en voor grote platte onderdelen eventueel een raft.
- Zet de koelventilator voor ABS en ASA laag of uit.
Dunne draadjes tussen de onderdelen (stringing)
Stringing ontstaat als er filament uit de nozzle lekt terwijl de printkop van het ene naar het andere deel beweegt. Controleer in deze volgorde:
- Is het filament droog? Vocht is verreweg de meest voorkomende oorzaak, zeker bij PETG.
- Is de temperatuur niet te hoog? Verlaag de nozzletemperatuur in stappen van 5 °C.
- Klopt de retractie? Print een retractietest uit je slicer en kies de instelling met de minste draadjes.
Een paar losse haartjes haal je er na afloop snel af met een föhn of heteluchtpistool: kort erlangs gaan is genoeg. Wil je er zo min mogelijk last van hebben? Fiberlogy Easy PETG is speciaal ontwikkeld om minder draden te trekken.
Gaten, dunne wanden of een zwakke print (onderextrusie)
Komt er minder filament uit de nozzle dan de slicer verwacht, dan zie je gaten in de bovenlaag, dunne wanden of lagen die slecht aan elkaar hechten. Mogelijke oorzaken:
- Een gedeeltelijk verstopte nozzle. Zie het volgende onderdeel.
- Te snel printen voor je hotend. Snelle printers kunnen sneller bewegen dan de hotend filament kan smelten. Verlaag dan de printsnelheid of de maximale volumetrische snelheid in je filamentprofiel.
- Een verkeerd ingestelde flow. Laat de flowkalibratie van je printer of slicer draaien.
- Weerstand in de filamentbaan. Controleer of de spoel vrij draait, of het filament nergens knikt en of de PTFE-buis heel is. Kijk ook of er slijpsel op het tandwiel van de extruder zit.
Oudere printer? Controleer dan ook de e-steps van je extruder: stuur 100 mm filament door en meet of er ook echt 100 mm is verbruikt.
Er komt niets meer uit de nozzle (verstopping)
Klikt de extruder, of komt er ineens niets meer uit? Dan zit de nozzle of hotend waarschijnlijk (deels) verstopt. Dit kun je doen:
- Een cold pull. Verwarm de nozzle tot de printtemperatuur van je filament en duw er met de hand wat filament door. Laat de temperatuur daarna zakken tot ongeveer 90 °C (voor PLA) en trek het filament er met een ferme ruk uit. Aan het puntje zie je het vuil dat mee naar buiten komt. Herhaal dit tot het puntje schoon is.
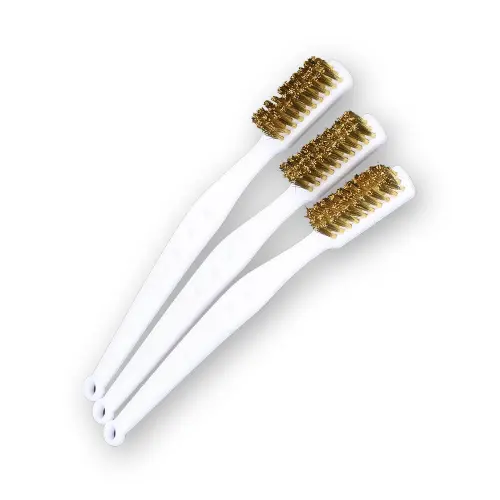
- Van buitenaf schoonmaken. Met een koperen borstel haal je aangekoekt filament van de warme nozzle af. Een RVS naald helpt bij een vastzittend deeltje in de opening.
- Heat creep voorkomen. Wordt filament al zacht voordat het de nozzle bereikt, dan loopt de hotend vast. Controleer of de ventilator van de hotend stofvrij is en goed draait. Print je PLA in een gesloten printer, zet dan de klep of deur open; PLA houdt niet van een warme omgeving.
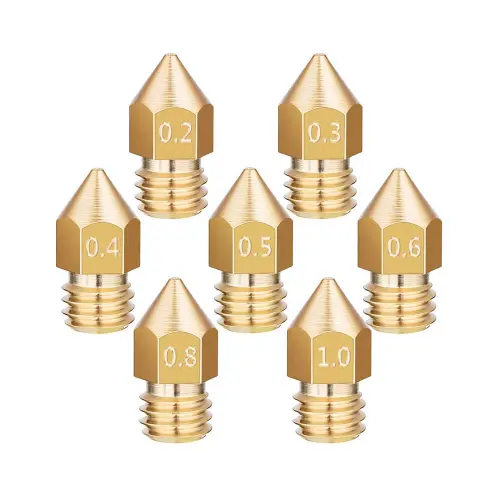
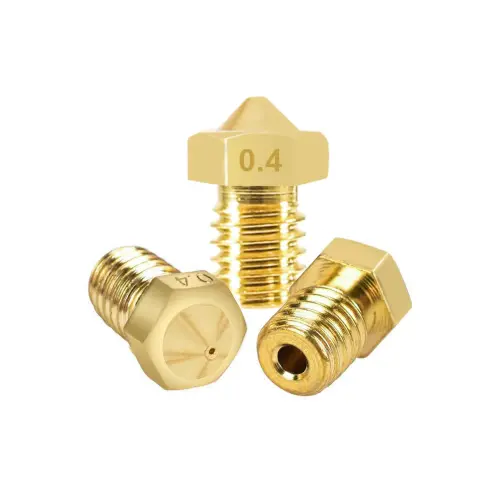
- De nozzle vervangen. Een nozzle slijt, zeker bij schurende filamenten. Is hij versleten of blijft hij verstopt, vervang hem dan. Kijk in de handleiding welk type je printer gebruikt: bijvoorbeeld een MK7/MK8-nozzle, een E3D V6-nozzle (M6) of een hotend van de fabrikant zelf.
Let op: filamenten met vezels of andere deeltjes, zoals carbon (CF), glasvezel (GF), houtfilament en glow in the dark, zijn schurend. Print die met een geharde nozzle, en voor hout liefst met een diameter van 0,5 of 0,6 mm.
Lagen zijn verschoven (layer shift)
Staat een deel van je print ineens een stukje opzij, dan heeft de printkop stappen gemist. Controleer of de riemen goed gespannen zijn, of er niets in de weg zat (een kabel, of een omgekrulde hoek van de print zelf waar de nozzle tegenaan stootte) en of de assen soepel lopen. Treedt het vaker op bij hoge snelheden, verlaag dan de snelheid of acceleratie.
De onderste lagen lopen uit (olifantenpoot)
Staan de onderste millimeters van je print wat naar buiten, dan wordt de eerste laag te hard aangedrukt of blijft hij te lang zacht. Verhoog de Z-offset een klein beetje en verlaag de bedtemperatuur met 5 °C. Veel slicers hebben ook een instelling voor olifantenpootcompensatie.
Slordige overhangs en bruggen
Print je hoog in de lucht, dan krijg je te maken met iets lulligs als zwaartekracht: het filament moet ergens op kunnen liggen. Laat je slicer support toevoegen waar dat nodig is, of draai het model zo dat er minder overhang is. Zet voor PLA de koeling hoog, zodat het filament snel stolt. Bij PETG helpt een paar graden lager printen.
Onderhoud: houd je printer in topvorm
Ook een moderne printer heeft af en toe een onderhoudsbeurt nodig. Veeg stof en printresten van de assen en geleiders en smeer ze volgens de handleiding. Controleer de spanning van de riemen, maak de ventilatoren stofvrij en kijk of de PTFE-buis en de nozzle er nog goed uitzien. En behandel je printplaat met zorg: een schone, onbeschadigde plaat is het halve werk.
Kom je er niet uit?
Dit zijn de adviezen die ik het vaakst per mail of telefoon geef, en meestal krijg ik daarna het bericht dat het is gelukt. Kom je er toch niet uit? Neem gerust contact met ons op, we denken graag met je mee. En wil je een onderdeel liever niet zelf printen? Dan kun je het ook laten printen via onze 3D-printservice.